
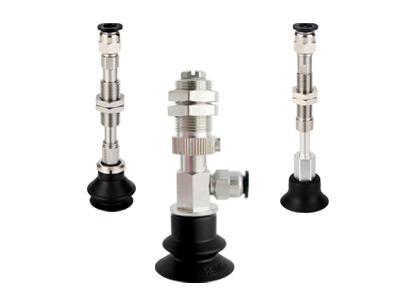
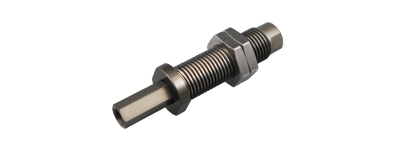
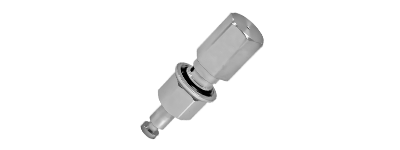
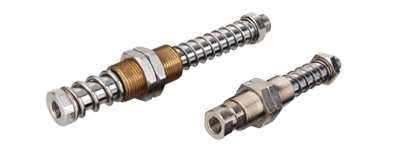
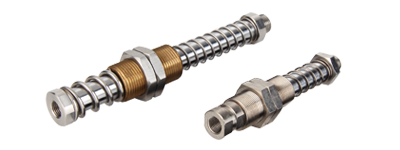
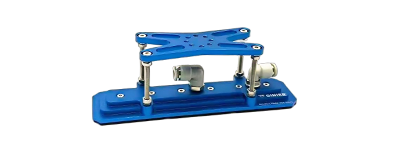
A:真空吸盘支架长期运行会出现安装孔、螺纹、导向面、基准面磨损,直接引发吸盘定位偏移、抓取姿态失稳、真空漏气、机构干涉等故障。支架磨损更换是一套标准化流程,分为拆卸标记、基座检修、新装校准、整机验证四大环节,全程配套隐患排查,杜绝短期重复损坏。
设备停机后先切断气源,排空管路内部残余负压,保障拆装操作安全。 采用划线标记+影像留存双重记录方式:在安装基板标记吸盘中心、支架安装高度、倾斜角度,完整拍摄气管排布路径;多吸盘模组需标注各支架相对位置基准。 完整的基准留存是一次装配到位的关键,缺少位置记录极易产生尺寸偏差、反复调试返工。
支架磨损由多重工况因素叠加导致:紧固件长期松脱引发持续微震、安装平面不平产生偏载受力、机构碰撞冲击、吸盘长期非正常受压,都会加速支架结构损耗。 拆下磨损支架后,全面检测安装基体状态:核查基板定位孔有无拉伤、孔径扩孔,安装螺纹有无滑丝、磨损,基板本体是否形变、固定基座是否松动;同步检查真空接头密封面、气管有无老化、开裂、漏气缺陷。 若安装基座、密封配件存在损伤,必须同步修复或更换;仅更换支架而忽略受损基座,新支架会快速出现晃动、偏移,故障反复复发。
1.选配与原图、旧件规格完全一致的全新支架,核对吸盘朝向、悬伸长度、基准尺寸匹配度;
2.支架对位穿入定位螺栓,采用对角分步均匀锁紧工艺,避免单边紧固造成支架倾斜、定位偏差;
3.多吸盘组合机构逐台校准安装高度,保证全部吸盘处于同一水平面,保证吸附受力均匀;
4.锁紧力矩、装配尺寸严格遵循原厂图纸与技术规范,杜绝力矩过大损伤螺纹或力矩不足锁止失效。
装配完成后执行低速空载试运行综合检测:观察吸盘下压接触工件是否平稳无倾斜,监测真空度数值持续稳定,全程搬运无支架晃动、吸盘偏斜现象。 调试验证环节是规避上线故障的核心,省略测试直接投产会引发掉料、定位不良、产线停机等高额损耗。
支架磨损更换不能仅做简单拆装换新,完整规范流程包含三项核心关键:拆卸前留存完整位置基准、拆除后深度检修安装基座与气路、装配后整机试运行校验。 单纯更换支架却不排查磨损根源、修复受损基座,仅能短期缓解故障,支架很快会再次出现磨损偏移。标准化拆装+源头隐患治理,才能长期保障抓取精度与设备稳定运行。
【本文标签】
【责任编辑】Allen
13913598139 & 0512-68781842
sales@ginier.cn
苏州高新区华山路158-28号










 微信二维码
 手机二维码