
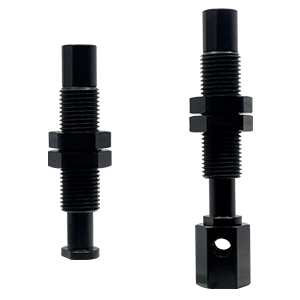
A:真空吸盘支架高度无固定标准,需结合工件、吸盘缓冲行程、机构刚性、产线布局综合确定,高度过高或过低都会引发漏气、抓取晃动、机构干涉等故障,最终要通过受力测算与现场试运行校准。
支架高度偏差会改变吸盘下压压缩量,压缩量异常极易漏气、真空度不足、工件掉落:
1.支架偏高:下压行程不足,吸盘仅边缘接触工件,密封出现间隙。实测高出标准15mm时,真空度从80kPa跌至40kPa;
2.支架适配高度:吸盘标准压缩量控制1~2mm,唇边完整贴合工件,真空吸附效果最优;
3.支架偏低:缓冲行程被耗尽,吸盘胶垫长期过度挤压,唇边快速老化开裂,缩短吸盘使用寿命。
支架整体抬高、悬伸加长,连接根部扭矩成倍上升,动态稳定性大幅下降:
300mm支架抓取5kg工件,静态扭矩可达15N·m;叠加高速启停惯性力,末端明显震动偏移;
高速分拣实测:悬伸200mm升至350mm后,机构刚性削弱,设备稳定运行速度从1.5m/s降至1.2m/s;
优化原则:重载、高速搬运场景尽量压低支架、缩短悬伸,降低重心,减小连接部位冲击扭矩。
1.支架过低:厚工件易顶撞支架底座;螺丝拆装空间狭小,后期检修维护不便;
2.支架过高:垂直缓冲余量不足,凹凸、异形工件无法自适应贴合,只能依靠加大真空度补偿,加剧吸盘损耗;
3.设计预留:混线多规格工件生产时,预留充足调节行程,保证高度容错空间。
1.前期预估:根据工件厚度、吸盘自带缓冲行程、机械手运动范围初步设定基准高度;
2.结构优化:高振、重载工况缩短悬臂,增设辅助支撑提升刚性;
3.现场试运行校验(核心环节):
·吸盘下压贴合平稳,无单边倾斜漏气;
·高速启停、换向无明显晃动、真空度无骤降;
·全程无机构碰撞、干涉;
4.结构预留:支架选用长条可调安装孔,方便后期微量修正高度。
吸盘支架安装高度兼顾密封吸附、机构刚性、空间余量、维护便利性四大核心要素。高速设备压低重心、缩短悬伸;异形工件预留缓冲调节空间;最终以现场抓取测试结果为准,匹配合理高度可减少掉料、偏移、吸盘磨损等故障,保障真空吸附系统长期稳定运行。
【本文标签】
【责任编辑】Allen
13913598139 & 0512-68781842
sales@ginier.cn
苏州高新区华山路158-28号










 微信二维码
 手机二维码