
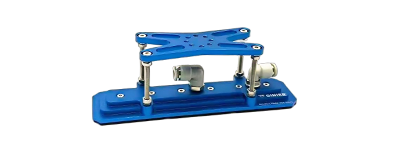
A:真空吸盘支架是机械手取料核心承载部件,结构设计缺陷会引发支架晃动、定位偏移、换型调机慢、检修困难,直接拉低产线稳定性与稼动率。支架优化围绕刚性强度、可调机构、运维空间三大核心维度开展,综合工件重量、设备加减速冲击、现场安装空间统筹设计,兼顾承载能力、调节便捷性与后期维护效率。
支架同时承受工件自重静载荷与启停换向惯性动载荷,悬臂越长、型材截面越小,根部弯矩越大,极易弹性变形,出现2–3mm放料偏差。实操优化方案:
1.缩短悬臂悬伸长度,让吸盘固定点尽量靠近机械手安装底座,缩短受力力臂,降低扭转弯矩;
2.加厚型材壁厚、加大支架截面,加装三角加强筋、对角支撑杆,提升抗弯抗扭刚度;
3.优化受力布局,让工件重力方向贴合支架主承重面,避免单向悬空受力;
4.重载/高速工况选用加厚6061铝合金或碳钢板材,轻量化高速场景采用高强度薄壁铝型材,兼顾重量与刚性;
5.安装底座加宽加厚,配套定位销孔+防松螺栓,消除底座装配间隙,杜绝根部松动变形。
多规格工件混线生产,支架需支持高度、间距、角度快速调整,同时避免调节间隙造成精度丢失,三种成熟可调结构对比:
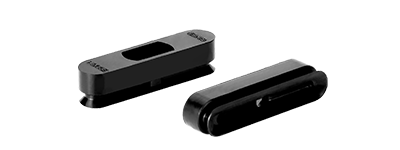
1.长槽孔+定位销组合(推荐通用方案) 长槽实现大范围位移调节,调好后插入定位销锁死,消除槽孔间隙,兼顾调机便捷与定位精度,适配多数通用搬运产线。
2.分段可调连接块 预设多组标准档位,批量固定工件快速切换,适合产品型号固定、频繁换款产线。
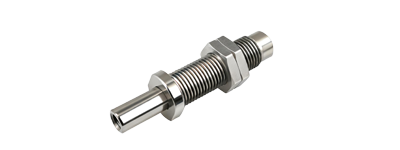
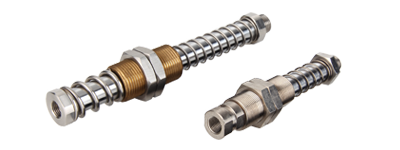
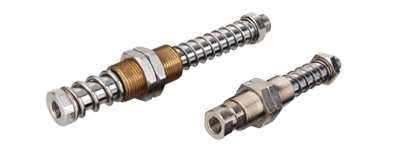
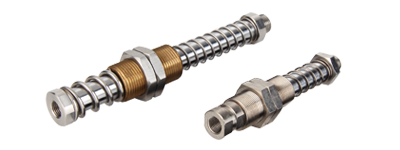
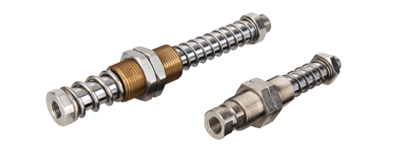
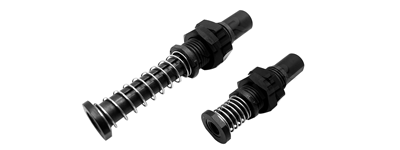
3.弹簧缓冲导向支架 自带垂直缓冲行程,适配凹凸、异形工件,设计时匹配弹簧压缩行程,设置硬限位,防止缓冲压死失效。 优化要点:调节面精加工贴合,锁紧点位分布均匀,避免单边锁死导致支架歪斜。
图纸设计需提前预留拆装、检修空间,从材质、管路布局规避锈蚀、气堵、干涉故障:
1.预留扳手操作空间,真空发生器、气管接头、锁紧螺丝无遮挡,日常紧固、吸盘更换无需拆解周边机构;
2.气管走线规范:杜绝90°急弯减少气阻,避开运动摩擦区域防止管路破损,不预埋凹槽避免积水积灰;
3.环境适配选材:潮湿、水洗车间选用304不锈钢支架;普通干燥产线采用镀锌铝合金,淘汰易生锈普通碳钢喷漆件,防止长期锈蚀锁死无法拆卸;
4.集成化气路设计,缩短气管长度,降低真空容积,提升真空响应速度,减少漏气点。
支架优化不能只单一加强强度,需刚性、可调性、运维性同步统筹:
1.刚性不足→工件定位漂移、取料不稳,优先缩短悬臂、增加加强筋、加厚底座;
2.调节结构不合理→换型耗时久、精度差,优先采用长槽+定位销模块化调节;
3.无检修空间、材质不匹配→保养停机频繁、零件锈蚀报废。
设计阶段提前预判负载、运动冲击、多产品适配需求,在图纸环节完成结构改良,可大幅减少现场装配调试返工,长期降低掉料、偏移、支架变形类故障,稳定整条自动化产线运行节拍。
【本文标签】
【责任编辑】Allen
13913598139 & 0512-68781842
sales@ginier.cn
苏州高新区华山路158-28号










 微信二维码
 手机二维码